Configuración de Origen de Pieza en CNC: G54 a G59
Introducción
La configuración del origen de pieza en máquinas CNC es un aspecto crucial para garantizar la precisión en el mecanizado. Los códigos G54 a G59 son herramientas fundamentales que permiten a los operadores definir y gestionar la posición de las herramientas de corte en relación con la pieza de trabajo. Cada uno de estos códigos tiene un propósito específico y es esencial comprender su aplicación para optimizar los procesos de mecanizado y evitar errores que puedan resultar en colisiones o desperdicio de material.
En este artículo, exploraremos en detalle cómo funcionan los sistemas de coordenadas de trabajo G54 a G59, su configuración, y las mejores prácticas para su uso. También abordaremos problemas comunes que pueden surgir y cómo prevenirlos, asegurando que tu trabajo en CNC sea eficiente y preciso.
¿Qué son los sistemas de coordenadas G54 a G59?
Los sistemas de coordenadas G54 a G59 son códigos G utilizados en máquinas CNC para definir diferentes orígenes de trabajo. Cada código representa un conjunto de compensaciones que permiten al operador establecer la posición de la herramienta en relación con la pieza.
– G54: Se utiliza para la compensación del trabajo principal, estableciendo el origen de la pieza en el husillo principal.
– G55: Se aplica en operaciones que involucran el contrahusillo o el volteo de piezas.
– G56 a G59: Proporcionan compensaciones adicionales para sujeciones especializadas y operaciones específicas, especialmente en tornos.
Estos códigos son esenciales para gestionar las diferentes posiciones de las herramientas y asegurar que el mecanizado se realice con precisión.
¿Cómo se configura G54?
La configuración de G54 implica varios pasos que deben seguirse cuidadosamente para asegurar que el origen de la pieza esté correctamente establecido. Aquí te explicamos el proceso:
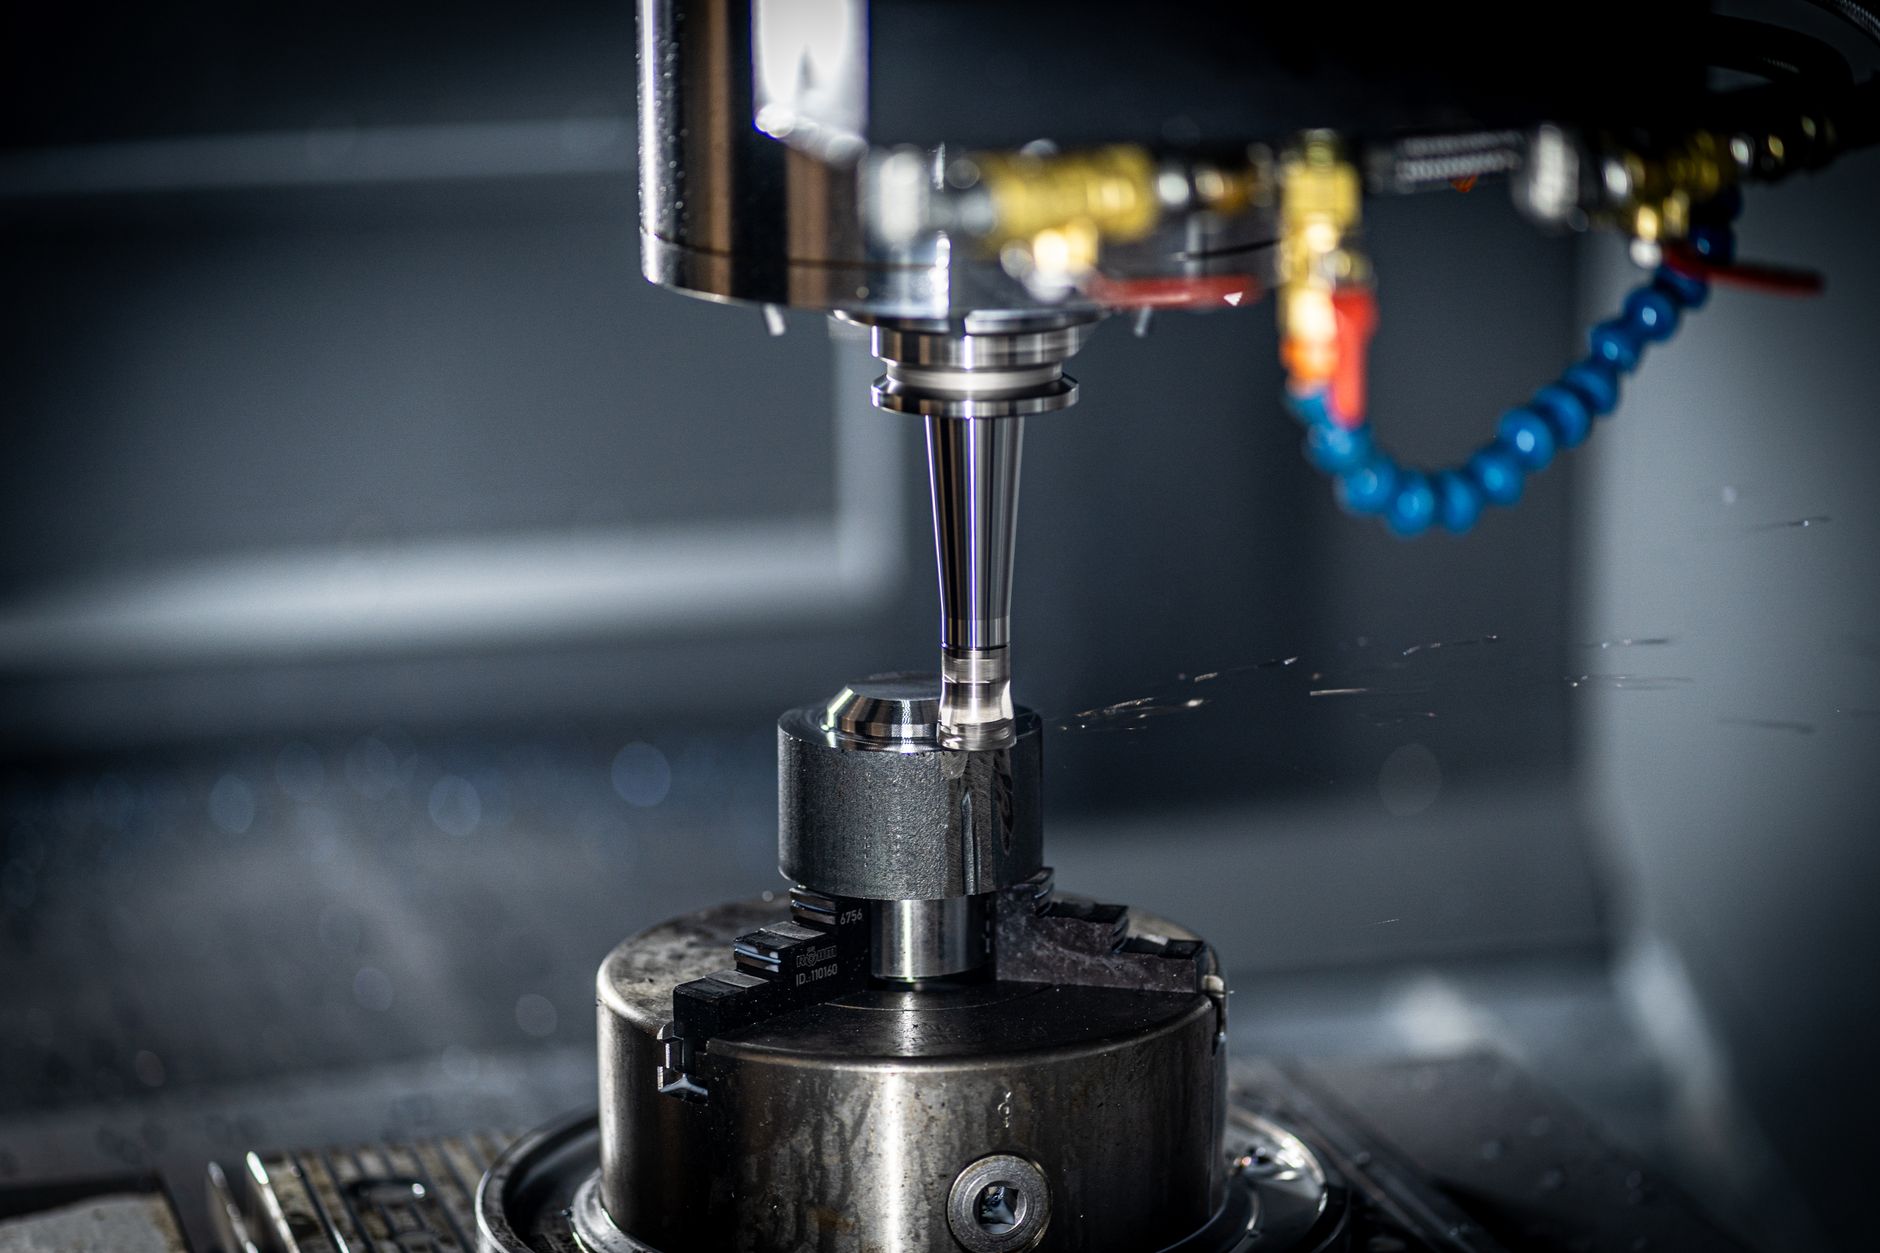
1. Tocar la herramienta contra la cara de la pieza: Coloca la herramienta de corte en contacto con la cara de la pieza de trabajo. Esto te permitirá establecer el punto de origen.
2. Definir el diámetro exterior o línea de centro como X0: Una vez que la herramienta está en contacto, ajusta el sistema de coordenadas para que el diámetro exterior o la línea de centro se establezcan en X0.
3. Registrar la posición: Guarda la configuración en el sistema CNC para que pueda ser utilizada en futuras operaciones.
Este proceso asegura que cualquier movimiento posterior de la herramienta esté basado en un origen preciso, minimizando el riesgo de errores en el mecanizado.
¿Cuándo utilizar G55, G56, G57, G58 y G59?
Cada uno de estos códigos tiene aplicaciones específicas que son importantes de considerar:
– G55: Ideal para operaciones que requieren el uso de un contrahusillo. Por ejemplo, en tornos donde se trabaja con piezas que deben ser volteadas.
– G56 a G59: Se utilizan para configuraciones más complejas, como sujeciones especializadas. Cada uno de estos códigos permite establecer orígenes para diferentes configuraciones de trabajo, facilitando la gestión de múltiples piezas o herramientas en un solo setup.
Utilizar el código adecuado para cada operación no solo optimiza el tiempo de mecanizado, sino que también reduce la posibilidad de errores.
Errores comunes en la configuración de coordenadas
A pesar de la utilidad de los códigos G54 a G59, existen errores comunes que pueden ocurrir durante su configuración. Algunos de estos incluyen:
– Colisiones de herramienta: A menudo causadas por valores de desplazamiento incorrectos. Es fundamental verificar las posiciones antes de iniciar el mecanizado.
– Discrepancias en compensaciones: Pueden surgir tras transferencias de piezas entre diferentes configuraciones. Siempre es recomendable reiniciar las compensaciones de geometría y trabajo al cambiar de pieza.
– Mal uso de herramientas de referencia: Utilizar herramientas existentes como sondas para establecer compensaciones puede ser útil, pero es vital asegurarse de que estas herramientas estén correctamente calibradas.
Evitar estos errores requiere una atención meticulosa a los detalles y una comprensión clara de cómo funciona cada código.
¿Cómo restablecer rápidamente las compensaciones?
Al cambiar de trabajo, es esencial restablecer las compensaciones para asegurar la precisión del setup. Aquí hay un método efectivo:
1. Tocar una herramienta de referencia: Utiliza una herramienta de referencia para tocar contra el nuevo dato de la pieza. Esto te permitirá ajustar rápidamente las compensaciones sin necesidad de un preset de herramientas.
2. Registrar el nuevo origen: Asegúrate de guardar la nueva configuración en el sistema CNC para futuras operaciones.
Este enfoque no solo ahorra tiempo, sino que también garantiza que todas las operaciones posteriores se realicen con la mayor precisión posible.
Conclusión
La correcta configuración del origen de pieza en sistemas CNC mediante los códigos G54 a G59 es esencial para optimizar los procesos de mecanizado. Conocer cómo funciona cada código y aplicar las mejores prácticas puede marcar la diferencia entre un trabajo exitoso y uno lleno de errores. Al prestar atención a los detalles y evitar errores comunes, los operadores pueden maximizar la eficiencia y la precisión en sus operaciones.